


SMED-Rüstzeitoptimierung, die systematische Verkürzung der Rüstzeit zwischen Produktionsläufen, verkürzt die Rüstzeiten typischerweise auf unter zehn Minuten, indem interne Rüstvorgänge in externe umgewandelt werden. Falldaten zeigen Reduzierungen von Stunden auf einen Bruchteil davon, wodurch Kapazitäten freigesetzt werden, ohne neue Maschinen kaufen zu müssen. Ihr nächster Schritt: Nehmen Sie Ihren Rüstvorgang mit der schlechtesten Leistung diese Woche auf Video auf und stellen Sie ein kleines, funktionsübergreifendes Team zusammen, bevor Sie auch nur eine einzige Vorrichtung anfassen.
Kurzfassung:
- Konzentrieren Sie sich zunächst auf schnelle organisatorische Verbesserungen wie farbcodierte Werkzeugwagen und Schnellspannklemmen, die oft einen schnelleren ROI als Investitionsgüter bieten.
- Messen Sie Rüstzeiten für interne und externe Aufgaben separat, um den Fortschritt genau zu verfolgen und realistische Ziele basierend auf Maschinenauslastung und Kostenauswirkungen zu setzen.
- Standardisieren Sie die neue Sequenz mit visuellen Arbeitsanweisungen und wöchentlichen Audits, um Verbesserungen aufrechtzuerhalten und Rückschritte im Laufe der Zeit zu verhindern.
- Automatisierte Überwachungssysteme wie MES können die Rüsteffizienz kontinuierlich erfassen und Vorgesetzte frühzeitig auf Rückgänge hinweisen, ganz ohne manuelle Stoppuhrarbeit.
SMED steht für Single Minute Exchange of Die, eine Methode, die der japanische Wirtschaftsingenieur Shigeo Shingo in den 1950er und 1960er Jahren bei seiner Arbeit mit Toyota entwickelt hat. Das Ziel ist es, die Rüstzeit nach Möglichkeit auf unter zehn Minuten zu verkürzen, obwohl nicht jeder Prozess dieses Ziel erreicht.
Die Methode beruht auf einer Unterscheidung: interne Aufgaben erfordern, dass die Maschine anhält, während externe Aufgaben Das kann passieren, während sie weiterläuft. Ein Werkzeug, das abgeschraubt werden muss, kann erst erfolgen, wenn die Presse stillsteht, also ist das intern. Das Holen des nächsten Werkzeugs aus dem Werkzeuglager, das Überprüfen anhand eines Datenblatts oder das Vorheizen einer Form – all das erfordert keineswegs einen Maschinenstopp, ist also extern.
SMED identifiziert diese Aufteilung als den Kernmechanismus hinter jeder echten Reduzierung: Je mehr Aufgaben Sie von intern nach extern verlagern, desto weniger Zeit steht die Maschine zwischen den Läufen still.
Dies ist aus Gründen wichtig, die über die reine Geschwindigkeit hinausgehen:
Praktische SMED-Workshops folgen einer phasenbasierten Abfolge, und Sie können an einem einzigen Tag an einer Maschine eine komprimierte Version davon durchführen.
Eine realistische Eintagesagenda: 60 Minuten Filmen und Erfassen des Ist-Zustands, 90 Minuten Sortieren von internen und externen Rüstvorgängen am SMED-Tisch in der Gruppe, 90 Minuten Brainstorming und Testen von Umrüstungen in der Fertigung sowie eine finale Stunde Standardisierung der neuen Abfolge und Einweisung der nächsten Schicht. Standard-Praktikerleitfaden Dies bildet den Rahmen für diesen Grundstandard zur Sequenzierung als Rückgrat jedes SMED-Workshops, und er lässt sich bei einer einfachen Maschine problemlos auf eine halbe Sitzung reduzieren.
Wählen Sie eine Pilotmaschine anhand von drei Filtern aus: wie oft sie umgerüstet wird, wie lange jeder Rüstvorgang absolut dauert und wie viel Ausstoß sie Sie während des Stillstands kostet. Eine Presse, die pro Schicht viermal umgerüstet wird und jedes Mal 40 Minuten dauert, ist ein weitaus besseres Pilotprojekt als eine, die wöchentlich umgerüstet wird, selbst wenn die wöchentliche auf dem Papier dramatischer aussieht.
Das Team selbst braucht eine Mischung, keinen einsamen Champion:
Stellen Sie vor der ersten Sitzung sicher, dass Sie über eine funktionierende Kamera, eine Stoppuhr, leere SMED-Tabellenvorlagen verfügen und dass alle Werkzeuge, die Sie testen möchten, eine grundlegende Sicherheitsprüfung bestanden haben.
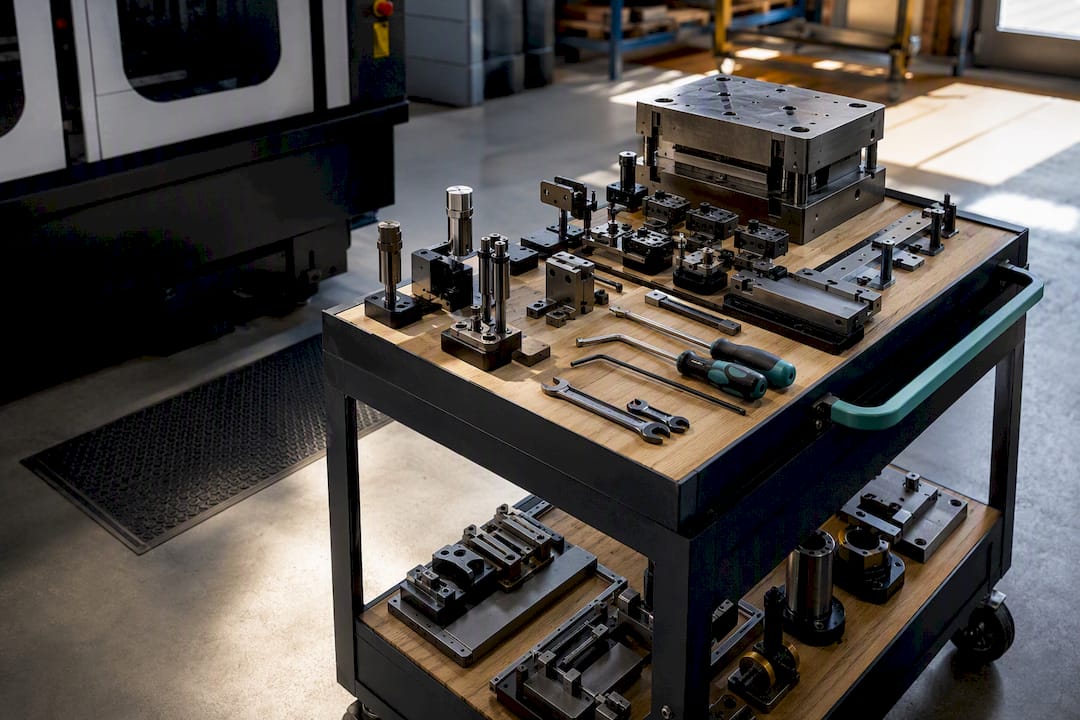
Die schnellsten Fortschritte resultieren meist aus Organisation und nicht aus Kapitalaufwand. Richten Sie ein SMED-Tabelle, ein dedizierter Wagen, der jedes für diesen spezifischen Rüstvorgang benötigte Werkzeug, Messmittel und Befestigungselement enthält, in der Reihenfolge ihrer Verwendung angeordnet.
Steckschlüssel und Schraubenschlüssel farblich kennzeichnen, damit ein Bediener während eines Rüstvorgangs niemals in einer Schublade suchen muss.
Für die mechanische Befestigung ersetzen Sie Gewindebolzen durch Schnellspanner wo immer es die Toleranzen erlauben, und erwägen Sie eine hydraulische oder pneumatische Spanntechnik bei Hochfrequenzmaschinen, bei denen sich die Amortisationszeit kurz ist. Vorrichtungs- und Mechanisierungs-Upgrades wie diese werden konsequent als die Maßnahmen genannt, die den größten einzelnen Sprung in der Rüstgeschwindigkeit bewirken, sobald interne Aufgaben ausgegliedert wurden.
Pro-Tipp: Testen Sie zuerst die billigen Lösungen. Ein farbcodierter Werkzeugwagen kostet fast nichts und spart oft mehr Zeit als die hydraulische Klammer, die Sie gerade bestellen wollten.
Definieren Sie Ihre Zeitpunkte präzise, bevor Sie irgendetwas vergleichen: Der Beginn des Rüstvorgangs ist das letzte Gutteil des alten Laufs, das Ende des Rüstvorgangs ist das erste Gutteil des neuen Laufs, das spezifikationsgerecht bestätigt wurde. Erfassen Sie interne und externe Rüstzeit getrennt, da das Zusammenlegen verschleiert, wo Ihre Einsparungen tatsächlich herkam.
Verfolgen Sie diese KPIs bei jedem Rüsten, nicht nur beim Piloten:
Realistische Ziele variieren je nach Maschine, aber ein dokumentierter Gießereifall verzeichnete einen Rückgang von 463 Minuten bis 240 Minuten Nach der Einführung von SMED konnte eine Reduzierung um fast 481 TP3T erreicht werden, ohne dass neue Investitionsgüter angeschafft werden mussten. Betrachten Sie diese Zahl als Beispiel dafür, was durch disziplinierte Trennung und Umstellung erreicht werden kann, und nicht als garantiertes Ergebnis für jeden Prozess.
Erfolge aus einem einzelnen Workshop verblassen innerhalb von Wochen, wenn niemand sie in die tägliche Routine integriert. Schreiben Sie den neuen Ablauf in eine Standard-Arbeitsanweisung mit Fotos für jeden Schritt, hängen Sie diese an der Maschine aus und lassen Sie sie im ersten Monat wöchentlich von einem Vorgesetzten überprüfen.
Hier bewährt sich die automatisierte Datenerfassung. Manuelle Stoppuhren sind für einen Testlauf in Ordnung, lassen sich aber nicht auf jede Schicht, jede Maschine und jeden Rüstvorgang übertragen.
Die Falle ist nicht technischer, sondern organisatorischer Natur. Teams führen einen großartigen Pilotworkshop durch, erzielen ein starkes Ergebnis und lassen dann die nächste Schicht in alte Gewohnheiten zurückfallen, weil es niemand richtig aufgeschrieben oder nachgefasst hat. Der schnellste Lösungsansatz, den ich in den zugrundeliegenden Falldaten gesehen habe, ist günstig: eine laminierte Standardarbeitskarte an der Maschine und ein fünfminütiges wöchentliches Audit, kein Investitionsprojekt.
Kleine Werkzeuginvestitionen, farbcodierte Wagen und Schnellspanner amortisieren sich schneller als die meisten erwarten, oft innerhalb von Wochen statt Quartalen. Größere Vorrichtungsausgaben, Nullpunkt-Systeme und hydraulisches Spannen verdienen jedoch erst einen Pilotversuch, um den Nutzen nachzuweisen, bevor sie auf einer Bestellung landen.
Betreibe eine Maschine, messe sie ehrlich, standardisiere, was funktioniert, und wiederhole es dann. Das ist die ganze Methode.
— Andraž
Workshops und Stoppuhren bringen Ihnen das erste Ergebnis. Dieses Ergebnis über jede Schicht, jeden Bediener und jede Maschine hinweg beizubehalten, ist ein anderes Problem, und es ist dasjenige, bei dem die manuelle Erfassung normalerweise versagt. Ein solches System ersetzt das Clipboard durch eine automatisierte Zeiterfassung direkt von Ihren Maschinen, sodass ein Rüstvorgang, der sich wieder an seinen alten Ausgangswert annähert, auf einem Dashboard angezeigt wird, bevor er zur schlechten Zahl des nächsten Quartals wird.
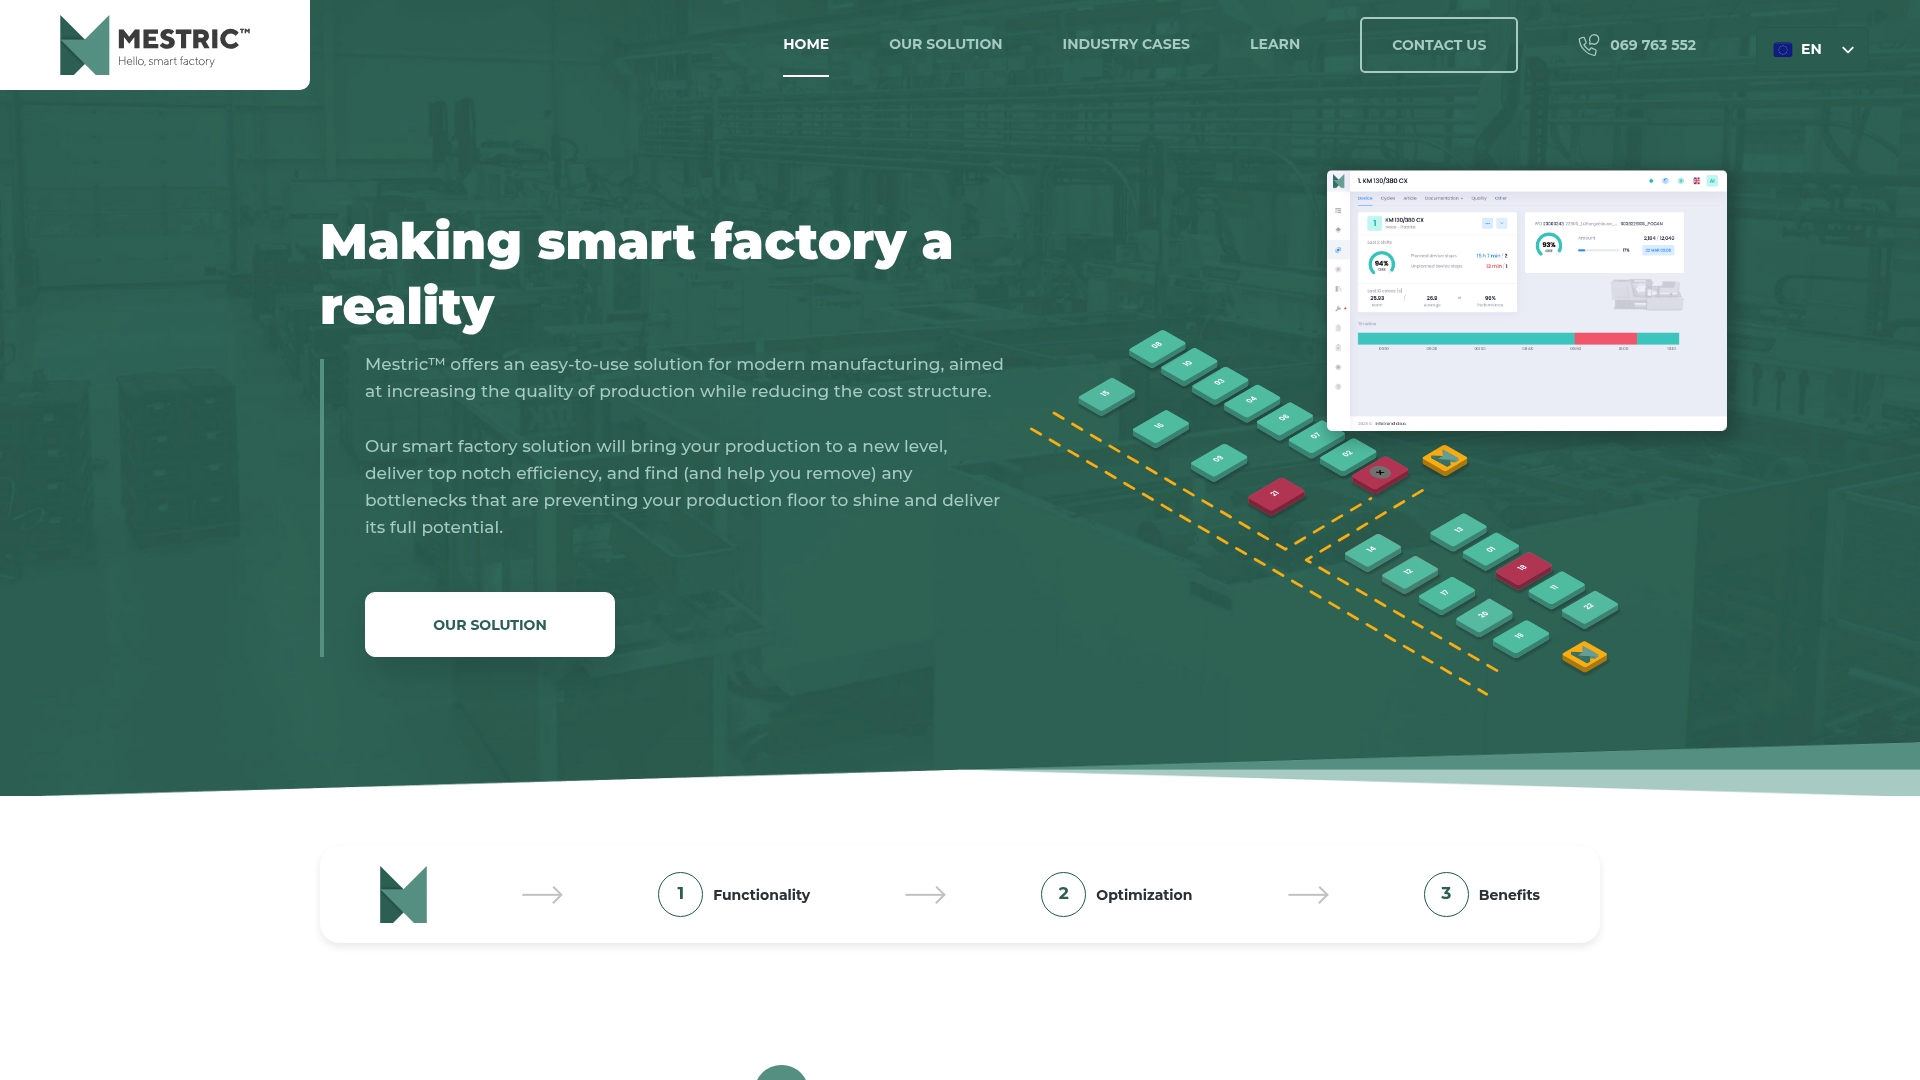
Verglichen mit Tabellenkalkulationen oder periodischen Zeitstudien bietet dies eine kontinuierliche Maschinensicht auf die interne versus externe Rüstzeit, ohne dass jemand mit einer Stoppuhr an der Linie steht. Das bedeutet, dass Ihre SMED-Erfolge automatisch überprüft werden, anstatt drei Monate lang unbemerkt nachzulassen, bevor es jemand bemerkt. Wenn Sie sehen möchten, wie MES im Vergleich zur traditionellen manuellen Überwachung Überzeugen Sie sich an einer echten Produktionslinie, fordern Sie eine Vorführung vor Ort an und bringen Sie Ihren Rüstvorgang mit der schlechtesten Leistung als Testfall mit.
Leser, die sich intensiver mit den Quellen hinter diesem Leitfaden befassen möchten, können mit der akademischen Fallstudie zu Gießerei-Rüstzeiten beginnen, die die oben genannte Reduzierung von 463 auf 240 Minuten in allen methodischen Details dokumentiert. Für eine slowenischsprachige, schrittweise Durcharbeitung der vier SMED-Schritte behandelt der praxisorientierte Erklärartikel von ECG die Erfassung des Ist-Zustands bis hin zur Standardisierung.


 069 763 552