

Kurzfassung:
- Mangelnde Überwachung kostet Hersteller durch Nacharbeit und Kundenretouren, die durch unentdeckte Prozessabweichungen verursacht werden, mehr Geld. Die Implementierung proaktiver Echtzeit-Überwachungsmethoden wie SPC und Bildverarbeitung verbessert die Qualität, reduziert Ausschuss und erhöht die Konsistenz über verschiedene Standorte hinweg. Die ausschließliche Verlass auf End-of-Line-Prüfungen verhindert Mängel nicht und erhöht die Betriebskosten, was eine vorgelagerte Überwachung unerlässlich macht.
Mangelhafte Qualitätskontrolle kostet Hersteller weitaus mehr als nur Ausschussmaterial. Unentdeckte Prozessabweichungen führen zu Nacharbeit, Kundenretouren und Produktionsstillständen, die Gewinnmargen rasch schrumpfen lassen. Viele Betriebe verlassen sich nach wie vor auf End-of-Line-Prüfungen, die Probleme erst dann aufdecken, wenn sie bereits große Chargenvolumina beeinträchtigt haben. Dieser Artikel stellt praxisnahe Beispiele zur Qualitätsüberwachung aus realen Fertigungsumgebungen vor, erläutert, wie Sie den richtigen Ansatz für Ihren Betrieb auswählen, und bietet einen klaren Vergleichsrahmen, der Ihnen hilft, zielgerichtet und sicher zu handeln.
| Punkt | Details |
|---|---|
| Frühindikatoren sind von Bedeutung | Die Überwachung von Parametertrends und Prozessdiagrammen ermöglicht schnellere Reaktionen als die End-of-Line-Prüfung. |
| Automatisierung erhöht die Genauigkeit | Bildverarbeitungssysteme können die Fehlererkennungsrate auf bis zu 100% steigern und die Rückverfolgbarkeit verbessern. |
| Werksübergreifende Überwachung maximiert den Durchsatz | Gemeinsame Echtzeit-Datenwarnungen helfen Werken, Probleme innerhalb von Minuten statt Wochen zu erkennen und zu beheben. |
| ISO 9001 fördert kontinuierliche Verbesserung | Durch die Vorschrift einer strukturierten Überwachung und Analyse gewährleistet die ISO 9001 eine Leistungsverbesserung. |
| Kosteneinsparungen sind möglich | Qualitätsüberwachungssysteme reduzieren Ausschuss und Betriebskosten, indem sie frühzeitige Korrekturmaßnahmen ermöglichen. |
Bevor Sie sich auf eine bestimmte Methode festlegen, benötigen Sie klare Kriterien zur Bewertung Ihrer Optionen. Nicht jeder Überwachungsansatz passt zu jeder Produktionsumgebung, und eine schlechte Wahl kann erhebliche Investitionen bei geringem Nutzen bedeuten.
Der wichtigste Unterschied, den es zu verstehen gilt, ist der Unterschied zwischen führend und verzögert Indikatoren. Nachhause eilende Indikatoren (oder Spätindikatoren), wie etwa Ausschussraten von Endprodukten, sagen Ihnen, dass etwas schiefgegangen ist. Frühindikatoren, wie Parametertrends und Prozessfähigkeitsindizes, sagen Ihnen, dass etwas steht kurz vor schiefgehen. Wenn Sie Herstellungsqualität überwachen Unter Verwendung von Frühindikatoren haben Sie ein Zeitfenster, um einzugreifen, bevor sich Abfall ansammelt.
Zu den wichtigsten Kriterien für die Bewertung gehören:
Eine praktische Methodik Kombination der Frühindikatorenerfassung mit sofortigen Korrekturmaßnahmen übertrifft Ansätze, die sich in erster Linie auf nachträgliche End-of-Line-Abnahmeprüfungen verlassen. Die Evidenz ist branchenübergreifend konsistent.
Profi-Tipp: Wenn Sie Ihre Überwachungsstrategie festlegen, beginnen Sie im Vorfeld (upstream). Die Verfolgung von Prozessparametertrends in der Eingangsphase gibt Ihnen deutlich mehr Zeit zum Handeln, als darauf zu warten, dass die Fehlerquoten im Nachfeld (downstream) steigen.
Da die Auswahlkriterien nun festgelegt sind, können Hersteller sich nun spezifischen Qualitätsüberwachungssystemen widmen.
Die statistische Prozesslenkung, bekannt als SPC (Statistical Process Control), ist eine der am weitesten verbreiteten und durch Beweise gestützten Qualitätsüberwachungsmethoden in der Fertigung. Sie nutzt Regelkarten, um das Prozessverhalten im Zeitverlauf zu verfolgen und normale Schwankungen von solchen zu unterscheiden, die auf ein Problem hinweisen.
So funktioniert ein typischer SPC-Überwachungs-Workflow in einer Produktionsumgebung:
SPC-Qualitätsüberwachung nutzt Regelkarten, um ursächliche Streuung von Sonderstreuung zu unterscheiden, was eine frühere Erkennung als bei der Endkontrolle ermöglicht. Das ist wichtig, weil zu dem Zeitpunkt, zu dem ein Endkontrolleur einen Fehler identifiziert, Dutzende oder Hunderte fehlerhafte Einheiten bereits in der Produktionswarteschlange sein können.
“Die Echtzeit-SPC-Überwachung wird durch die kontinuierliche Erfassung von Produktionsliniendaten und die Alarmierung von Teams bei Prozessschwankungen oder Anomalien implementiert, und zwar bevor sie zu Fehlern werden.”
Die praktischen Vorteile sind messbar. Anlagen, die Echtzeit-SPC nutzen, verzeichnen typischerweise geringere Ausschussraten, niedrigere Inspektionspersonalkosten und eine geringere Abhängigkeit von End-of-Line-Prüfungen. Wenn Ihre Produktionsqualitätsüberwachung Das System basiert auf SPC-Prinzipien und unterstützt eine Kultur der Prävention statt der Reaktion.
Effektiv Echtzeit-Produktionsüberwachung Durch die Anwendung von SPC werden im Laufe der Zeit auch wertvolle Daten generiert. Prozessfähigkeitsindizes wie Cpk und Cp helfen Ihnen dabei, zu quantifizieren, wie gut ein Prozess im Verhältnis zu den Spezifikationsgrenzen abschneidet, und bieten Ihnen eine objektive Grundlage für Entscheidungen zur kontinuierlichen Verbesserung.
Mit SPC erhalten Fertigungsteams Echtzeit-Einblicke in Prozessschwankungen. Sehen wir uns an, wie die maschinelle Bildverarbeitung die Erkennung noch weiter vorantreibt.
Die maschinelle Seh-Qualitätsüberwachung nutzt Kameras, Sensoren und Bildverarbeitungssoftware, um Bauteile oder Produkte während der Produktion automatisch zu prüfen. Sie beseitigt die Unzuverlässigkeit der manuellen Sichtprüfung und arbeitet kontinuierlich ohne Ermüdung.
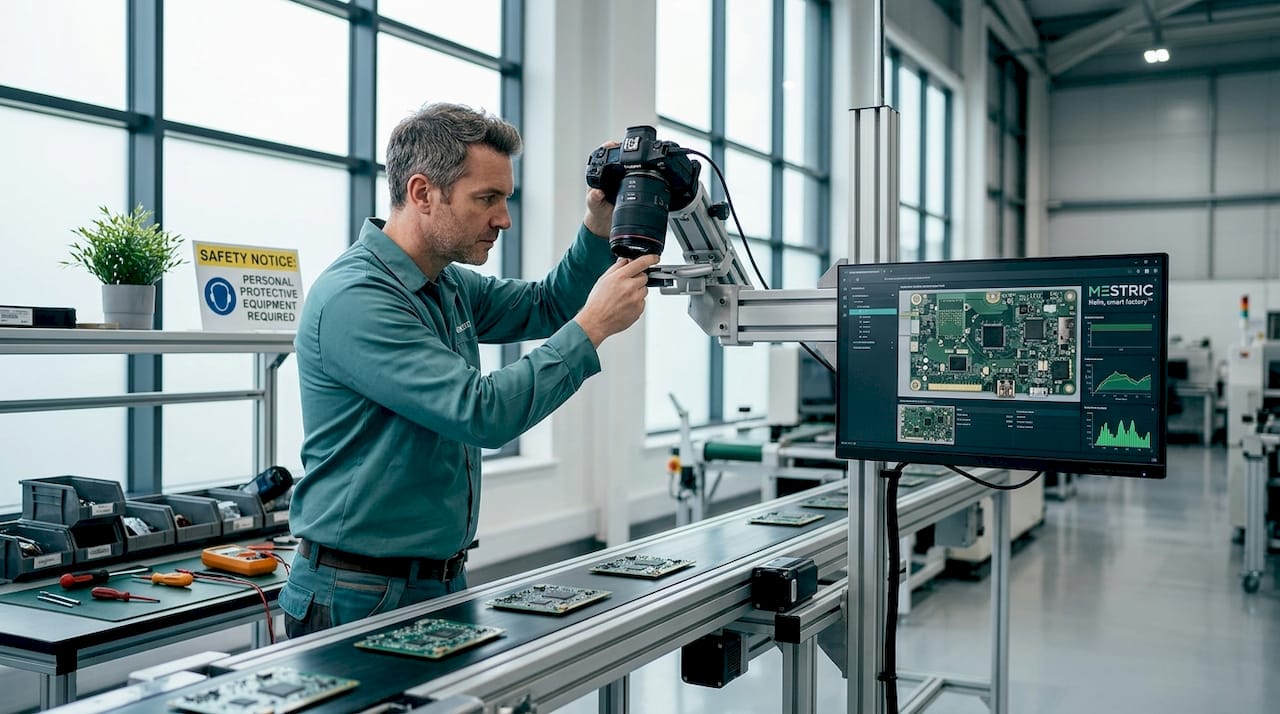
Bei einem typischen Einsatz der industriellen Bildverarbeitung werden Kameras an kritischen Punkten entlang der Produktionslinie positioniert. Jedes Bauteil passiert die Prüfzone und wird mit hoher Geschwindigkeit fotografiert. Die Bildverarbeitungssoftware vergleicht das aufgenommene Bild mit einer definierten Vorlage oder einer Reihe von Toleranzparametern. Jedes Bauteil, das außerhalb der akzeptablen Grenzen liegt, wird als fehlerhaft markiert oder automatisch aus der Linie entfernt.
Maschinelle Bildverarbeitung zur Qualitätsüberwachung kann die Fehlererkennungsrate verbessern und die Weitergabe von Fehlern in nachgelagerten Prozessschritten reduzieren, indem die Prüfung und Rückverfolgbarkeit in Echtzeit automatisiert werden. Ein gut dokumentiertes Beispiel ist das tschechische Werk von Bosch, wo die Einführung von Bildverarbeitungssystemen die Fehlererkennungsrate von etwa 85% auf Werte zwischen 99% und 100% steigerte.
Die Hauptvorteile der industriellen Bildverarbeitung in der Qualitätsüberwachung umfassen:
Für Hersteller, die sich auf die Verbesserung konzentrieren Tipps zur Qualitätskontrolle, stellt maschinelles Sehen einen bedeutenden Fortschritt sowohl bei der Genauigkeit als auch bei der betrieblichen Effizienz dar. Es eignet sich besonders für Hochgeschwindigkeits- und Großserienfertigungslinien, bei denen eine manuelle Inspektion schlicht nicht praktikabel ist.
Automatisierte Inspektion bekämpft Fehler mit Präzision, aber integrierte Ansätze über mehrere Werke hinweg steigern die Effizienz noch mehr.
Für Hersteller, die an mehreren Standorten tätig sind, ist die Qualitätskonsistenz eine ständige Herausforderung. Prozessparameter, Chargen von Rohstoffen und die Gerätekalibrierung können an verschiedenen Standorten unabhängig voneinander abweichen, was es schwierig macht, den Ursprung eines Qualitätsproblems zu identifizieren.
Werksübergreifende Qualitätsüberwachung begegnet diesem Problem, indem sie Echtzeit-Datenströme aus mehreren Produktionsumgebungen in einer einzigen gemeinsamen Ansicht zusammenführt. Gemeinsame Trenddiagramme und Prozessmonitore im SPC-Stil können Toleranzdrift erkennen innerhalb von Minuten statt Wochen, was eine schnelle Reaktion ermöglicht, unabhängig davon, welche Einrichtung betroffen ist.
Die folgende Tabelle veranschaulicht die Art der Durchsatzverbesserung, die durch die Implementierung eines standortübergreifenden Qualitätsüberwachungs-Upgrades erreicht werden kann:
| Metrik | Vor dem Upgrade | Nach dem Upgrade |
|---|---|---|
| Erstdurchlaufquote | 74% | 87% |
| Durchschnittliche Fehlererkennungszeit | 4,2 Stunden | 18 Minuten |
| werksübergreifende Datentransparenz | Monatliche Berichte | Echtzeit-Dashboards |
| Eskalation zu einer Korrekturmaßnahme | 3-Tages-Durchschnitt | Gleiche Schicht |
Nach der Einführung eines koordinierten, werksübergreifenden Überwachungssystems verzeichnete ein Hersteller aus der Automobilzulieferbranche eine Verbesserung der First-Time-Through-Rate (FTT) um 18%. Die entscheidende Veränderung bestand darin, dass die auf verspäteten Berichten basierenden Überprüfungen durch Echtzeit-Prozessmonitore ersetzt wurden, auf die die Qualitätsteams an allen Standorten gleichzeitig zugreifen konnten.
Das Ganze verstehen Rolle der Qualitätsüberwachung In einer Multistandort-Umgebung ist es erforderlich, über das Denken in Einzestandorten hinauszugehen. Wenn die Toleranzen im vorgelagerten Bereich eines Werks driften, kann sich diese Drift auf die Inputqualität eines anderen Werks im nachgelagerten Bereich auswirken. Gemeinsame Dashboards machen diese Beziehung sichtbar.
Pro-Tipp: Konfigurieren Sie gemeinsam genutzte Dashboards so, dass jede Überschreitung einer kritischen Kontrollgrenze an einem Standort einen Alarm für die Qualitätsmanager an allen verbundenen Standorten auslöst. Standortübergreifendes Bewusstsein verhindert, dass lokale Probleme zu systemischen Problemen werden.
Koordinierte Überwachung sorgt für Konsistenz, aber auch standardbasierte Ansätze spielen eine entscheidende Rolle.
ISO 9001 ist die internationale Norm für Qualitätsmanagement, die von über einer Million Organisationen weltweit angewendet wird. Abschnitt 9.1.1 befasst sich speziell mit den Anforderungen an Überwachung und Messung und bietet eine strukturierte Grundlage für jedes Qualitätsüberwachungsprogramm.
ISO 9001 Kapitel 9.1.1 konzentriert sich auf die Planung, was überwacht und gemessen werden soll, wie und wann es gemessen werden soll, die Analyse der Ergebnisse und die Nutzung dieser Informationen zur Bewertung der Wirksamkeit und zur Förderung von Verbesserungen. In der Praxis bedeutet dies, dass Ihr Überwachungsprogramm zielgerichtet und nicht reaktiv sein muss.
Die vier Phasen der Umsetzung von Kapitel 9.1.1 sind:
Siehe dazu Schritt-für-Schritt-Qualitätsleitfaden um zu sehen, wie diese Phasen mit praktischen operativen Verbesserungen in einem modernen Fertigungsumfeld zusammenhängen.
| Ansatz | Fokus | Auslöser für eine Handlung | Prüfbereite Dokumentation |
|---|---|---|---|
| ISO 9001 Kapitel 9.1.1 | Geplante Evaluierung und Verbesserung | Regelmäßiger Überprüfungszyklus | Ja, absichtlich |
| Echtzeit-SPC | Kontinuierliche Prozessabweichung | Verstoß gegen die statistische Kontrolle | Ja, über Datenprotokolle |
| Maschinelles Sehen | Fehlererkennung auf Komponentenebene | Automatisierte Bildanalyse | Ja, Inspektionsaufzeichnungen |
| Werksübergreifendes Monitoring | Standortübergreifende Konsistenz | Echtzeit-Alarmgrenzwert | Ja, geteilte Dashboards |
ISO 9001 bildet eine Grundlage für die anderen Methoden. Wenn Ihr SPC-System oder Ihr Bildverarbeitungsprogramm auf einem Rahmenwerk nach Abschnitt 9.1.1 aufbaut, stellen Sie sicher, dass die Überwachung geplant ist, Daten konsistent analysiert und Verbesserungen für Audits dokumentiert werden.
ISO 9001 bildet eine Grundlage – wie entscheiden Sie also, welcher Ansatz für Ihren Betrieb am besten geeignet ist?
Da mehrere Methoden zur Verfügung stehen, ist es hilfreich, sie vor operativen Entscheidungen direkt miteinander zu vergleichen.
| Methode | Umsetzbarkeit | Einrichtungsaufwand | Effizienzsteigerungspotenzial | Am besten geeignet für |
|---|---|---|---|---|
| Echtzeit-SPC | Sehr hoch | Mittel | Hoch | Kontinuierliche Prozesse, Toleranzen |
| Maschinelles Sehen | Sehr hoch | Hoch | Sehr hoch | Hochgeschwindigkeits- und Hochvolumenlinien |
| Werksübergreifendes Monitoring | Hoch | Mittel bis hoch | Hoch | Hersteller mit mehreren Standorten |
| ISO 9001 Kapitel 9.1.1 | Mittel | Niedrig bis mittel | Mittel bis hoch | Alle regulierten Umgebungen |
Für eine schnelle Situationsorientierung beachten Sie bitte die folgenden Empfehlungen basierend auf Ihrem operativen Kontext:
Überprüfung Beispiele für Produktions-KPIs Neben diesen Methoden hilft es Ihnen zu erkennen, auf welche Kennzahlen die jeweiligen Ansätze abzielen und wie Sie die nach der Implementierung erzielten Verbesserungen messen können.
Das Verständnis dieser Unterscheidungen hilft dabei, Ihre strategischen Entscheidungen zu gestalten. Lassen Sie uns nun eine gängige Annahme über die Qualitätskontrolle hinterfragen.
Die End-of-Line-Prüfung wird oft als standardmäßiges Qualitäts-Tor behandelt. Sie fühlt sich systematisch an, liefert Fehlerzahlen und stellt Auditoren zufrieden. Aber hier ist die ehrliche Einschätzung: Sie ist größtenteils ein Kostenfaktor, keine Absicherung.
Zu dem Zeitpunkt, an dem ein Endprüfer eine fehlerhafte Einheit identifiziert, ist der Prozess, der sie erzeugt hat, bereits weitergelaufen. Die in diese Charge investierte Arbeit, die Materialien und die Maschinenzeit sind verloren. Eine Nacharbeit rettet möglicherweise einen gewissen Wert, aber das zugrundeliegende Prozessproblem ist weiterhin aktiv. Ohne Echtzeit-Feedback wird dasselbe Problem in der nächsten Charge und in der darauffolgenden wieder auftreten.
Frühwarnsysteme wie die statistische Prozesslenkung (SPC) erkennen Probleme nicht nur früher. Sie verändern die Art und Weise, wie Ihr Betrieb über Qualität denkt. Wenn Prozessexperten sehen, dass ein Fähigkeitsindex über eine Schicht hinweg sinkt, fragen sie sofort nach dem Warum. Sie warten nicht, bis die Ausschusszahlen steigen. Dieser Wandel im Denken, von der reaktiven Inspektion zum proaktiven Prozessmanagement, ist der Ort, an dem die realen Effizienzgewinne entstehen.
Es gibt auch ein Argument der Datenqualität. Die End-of-Line-Prüfung erzeugt Fehlerzählungen. Echtzeit-SPC und maschinelles Sehen erzeugen strukturierte, mit Zeitstempel versehene, rückverfolgbare Datensätze, die jedes Qualitätsereignis mit einer bestimmten Maschine, einem Bediener, einer Schicht und einem Parameterstatus verknüpfen. Dieser Grad an Granularität ermöglicht eine echte Ursachenanalyse.
Wenn Ihr Betrieb immer noch massiv in die End-of-Line-Inspektion ohne vorgelagerte Überwachung investiert, zahlen Sie doppelt: einmal für den Prozess, der den Fehler verursacht, und noch einmal für die Inspektion, die ihn findet. Investitionen in Effizienzsteigerung mit MES-Tools die die Erfassung von Echtzeit-Qualitätsdaten ermöglichen, verlagert diese Investition nach vorne, wo sie Kosten vermeidet, anstatt sie nur zu zählen.
Wenn Sie durch die Beispiele in diesem Artikel angeregt wurden, die Qualitätsüberwachung in Ihrer Anlage zu überdenken, ist der nächste Schritt unkompliziert. Mestric™ bietet ein vernetztes Manufacturing Execution System, das Echtzeit-Qualitätsüberwachung, Prozessleistungsdaten und Produktionsanalysen auf einer einzigen Plattform zusammenführt.
Ob Sie bewerten MES vs. traditionelle Fertigung Egal, ob Sie zum ersten Mal nach Lösungen suchen oder ein Sammelsurium unverbundener Tools ersetzen möchten: Mestric™ verbindet sich direkt mit Ihren Anlagen und bietet so die für Ihr Qualitätsteam erforderliche Transparenz durch Frühindikatoren. Entdecken Sie unsere Lösungen zur Überwachung der Produktionsqualität, um zu erfahren, wie die Plattform jede der hier behandelten Überwachungsmethoden unterstützt. Für Ihr Team ist zudem eine geführte Vorführung vor Ort verfügbar.
Echtzeit-SPC erfasst kontinuierlich Produktionsdaten und löst sofortige Warnmeldungen aus, wenn Prozessanomalien auftreten, während die herkömmliche Überwachung typischerweise auf der Endkontrolle beruht, nachdem bereits Fehler produziert wurden.
Bildverarbeitung verbessert die Fehlerrateerkennung erheblich und ermöglicht eine automatisierte Echtzeit-Inspektion und Rückverfolgbarkeit bei Produktionsliniengeschwindigkeit, wodurch sowohl menschliches Versagen als auch die Weitergabe von Fehlern verringert werden.
Kapitel 9.1.1 der ISO 9001 verlangt von Herstellern zu planen, was überwacht werden soll, festzulegen, wie und wann dies gemessen wird, die Ergebnisse zu analysieren und die Erkenntnisse zu nutzen, um die kontinuierliche Verbesserung ihres Qualitätsmanagementsystems voranzutreiben.
SPC-Regelkarten erkennen Prozessstreuung, bevor Fehler entstehen, was Korrekturmaßnahmen früher im Produktionszyklus ermöglicht und den an nicht konforme Produkte verschwendeten Aufwand an Arbeitskraft, Material und Maschinenzeit reduziert.


 069 763 552