


Metriken zur Messung der Produktivitätsleistung sind standardisierte Indikatoren, die Führungskräften eine objektive Einschätzung der Funktionsweise von Maschinen, Linien und Gesamtsystemen ermöglichen. Der zentrale Standard ist die Gesamteffektivität der Ausrüstung, in englischer Sprache bekannt als OEE (Overall Equipment Effectiveness), die die Verfügbarkeit, Leistung und Qualität in einer einzigen Zahl zusammenfasst. Neben OEE umfasst die Liste der Metriken zur Messung der Produktivitätsleistung Typen wie Produktivität, Zykluszeit, Fehlerrate und Kosteneffizienz. Zusammen bilden sie ein System von Schlüsselkennzahlen für die Produktivitätsleistung, das Führungskräften eine Grundlage für Entscheidungen und gezielte Verbesserungsprozesse bietet.
OEE ist die am häufigsten verwendete diagnostische Metrik in der Industrie. Sie wird nach folgender Formel berechnet: Verfügbarkeit × Leistung × Qualität. Jede Komponente misst einen anderen Aspekt der Verluste im Prozess.
Die Komponenten OEE bedeuten Folgendes:
Die meisten Fabriken erreichen das Ziel ohne fortschrittliche Systeme OEE bei 60 oder 70 %. Werte über 85 % gelten für die Weltklasse. Diese Differenz bedeutet direkt Tausende von Stunden verlorener Zeit pro Jahr.
Expertenrat: OEE wird auf der Ebene einzelner Maschinen oder Linien gemessen, nicht auf der Ebene des gesamten Werks. Die Gesamtwertung für das Werk maskiert die Engpässe und vermittelt einen falschen Eindruck von guter Effizienz.
OEE-Messung auf maschinenbezogener Ebene Es ist der einzige Weg, um die Probleme gezielt zu beseitigen. Ohne eine Aufteilung auf A, P und Q ist es nicht möglich zu wissen, wo die Verluste genau entstehen. Ein Manager, der nur den gesamten OEE des Werks sieht, kann nicht handeln.
| Komponente | Was misst man | Typische Ursachen von Verlusten |
|---|---|---|
| Verfügbarkeit (A) | Betriebszeit vs. geplanter Zeitraum | Schrott, Werkzeugverschleiß, Materialwartung |
| Leistung (P) | Dejanska vs. ideale Geschwindigkeit | Mini-Stopps, verlangsamte Funktion |
| Qualität (Q) | Dobri kosi vs. gemeinsame Produktion | Fehler, Umarbeitungen, Startverluste |
Die Genauigkeit des OEE wird durch tägliche Überwachung nach Schichten und Produkten verbessert, anstatt durch eine monatliche Gesamtbewertung. Die tägliche Analyse zeigt organisatorische Muster auf, die durch das monatliche Bericht nicht sichtbar sind.
Arbeitsproduktivität ist das Verhältnis zwischen Output und Input. In der Praxis bedeutet dies: Wie viele Einheiten produziert ein Arbeitnehmer oder eine Schicht in einer bestimmten Zeit? Die Formel ist einfach, aber ihre Interpretation erfordert einen Kontext.
Am häufigsten Die Produktivität wird in Einheiten pro Stunde gemessen.. Diese Kennzahl ist für die Bediener und Schichtleiter direkt verständlich. Klar definierte Ziele sind ein entscheidender Faktor zur Verbesserung der Produktivität, da die Mitarbeiter besser arbeiten, wenn sie wissen, was von ihnen erwartet wird.
Kernkennzahlen für die Leistungsfähigkeit im Zusammenhang mit der Produktivität:
Produktivität, Effizienz und Leistung sind nicht dasselbe. Produktivität misst die Quantität des Outputs. Effizienz misst, wie gut Ressourcen eingesetzt werden. Erfolgsgrad misst, ob die Ziele erreicht wurden. Ein Manager, der diese Begriffe austauscht, misst das falsche Maß und trifft falsche Entscheidungen.
Expertenrat: Vergleichen Sie die Produktivität zwischen den Schichten, nicht nur zwischen den Tagen. Die Unterschiede zwischen den Schichten zeigen oft organisatorische Probleme auf, die durch die täglichen Durchschnittswerte ausgeblendet werden.
Die Qualität in der Produktion wird mit mehreren Indikatoren gleichzeitig gemessen. Jeder einzelne von ihnen allein sagt nicht die ganze Geschichte. Zusammen bilden sie jedoch einen klaren Überblick über den Zustand der Prozesse.
Die wichtigsten Qualitätskennzahlen sind:
Methoden zur Erkennung und Beseitigung von Ursachen von Fehlern umfassen SPC (statistische Prozesskontrolle), FMEA (Analysierung von Fehlermöglichkeiten und -folgen) sowie die 8D-Methodik zur systemischen Problemlösung. SPC erkennt Abweichungen im Prozess, bevor Fehler auftreten. FMEA prognostiziert diese bereits in der Planungsphase.
Die Qualitätskomponente Q in der OEE-Formel spiegelt direkt den Zustand dieser Indikatoren wider. Ein niedriger Q-Wert bedeutet, dass der Prozess Fehler produziert, die am Ursprung behoben werden müssen. Die Überwachung qualitativer Indikatoren in Echtzeit ermöglicht eine sofortige Reaktion, bevor die Fehler zu einer Serienproduktion werden. Weitere detaillierte Ansätze werden in Handbuch zur Fehlerreduzierung.
Der Zykluszeitpunkt ist die Zeit, die ein Maschinen oder eine Linie benötigt, um einen einzelnen Artikel herzustellen. Dies ist ein grundlegender Indikator für die Durchsatzleistung. Ein kürzerer Zykluszeitpunkt bedeutet mehr Kapazität, aber nur, wenn der Prozess stabil ist.
Die Verfügbarkeit der Maschinen misst, wie viel geplantes Zeitaufwand die Maschine tatsächlich benötigt. Sie werden reduziert:
Mini-Stopps sind häufig die größte Quelle von Kapazitätsverlusten. Die manuelle Erfassung unterbietet sie um mehrere Dutzend Prozent. Die automatisierte Datenerfassung über MES-Systeme, SCADA-Systeme und HMI-Geräte ist der einzige zuverlässige Weg, um sie zu messen.
Expertenrat: Stellen Sie automatisierte Alarme für Staus ein, die länger als 2 Minuten dauern. Kurze, sich wiederholende Staus sind oft ein Symptom einer systemischen Problematik und kein Zufall.
| Metrika | Messgerät | Greifwerkzeug |
|---|---|---|
| Zykluszeit | Sekunde nach dem Kos | MES, SCADA |
| Verfügbarkeit | Prozentualer Anteil der geplanten Zeit | MES, HMI |
| Zeit für das Wechseln der Werkzeuge | Minute nach der Mitteilung | MES, manueller Eingabe |
| Frequenz der Mini-Ausfälle | Die Zahl in der Zeiteinheit | Sensoren, MES |
Verstehen Tipps zur Unterbrechung in der Linie Es ist eine Voraussetzung für eine richtige Interpretation der Verfügbarkeit. Ohne diese Aufteilung weiß der Manager nicht, ob das Problem an der Instandhaltung, der Logistik oder an der Arbeitsorganisation liegt.
Die Kostenwirksamkeit misst, wie viel es kostet, eine Einheit herzustellen. Es handelt sich um einen Indikator, der operative Kennzahlen mit dem Geschäftsergebnis verknüpft. Ein Manager, der nur OEE kennt, sieht das Gesamtbild nicht.
Wichtige fachliche Indikatoren in diesem Bereich:
Die richtige Optimierung liegt in der Stabilität der Prozesse, die die Kosten senkt und die Zuverlässigkeit erhöht. Eine Beschleunigung ohne Stabilität erhöht die Fehler- und Wartungskosten. Ein Manager, der nur die Geschwindigkeit misst, optimiert die falsche Sache.
Die Energieverbrauchskontrolle ist Teil einer umfassenden Kostenanalyse. Ein detaillierterer Ansatz wird im Handbuch zur Energieeffizienz beschrieben. Die Energieverbrauchskennung.
Total Productive Maintenance (TPM) ist eine Methodik, die die Mitarbeiter in die Wartung von Maschinen einbezieht. Das Ziel ist nicht nur weniger Ausfälle, sondern eine Kultur, in der jeder Mitarbeiter sich um die Geräte kümmert, die er verwendet.
TPM erhöht die OEE und verringert die Verluste durch unplanmäßige Ausfälle. Die Instandhaltung wird zu einem Teil des täglichen Arbeitsablaufs, und zwar nicht nur als Reaktion auf eine Störung. Dies verbessert direkt die Komponente A in der OEE-Formel.
Praktische KPIs zur Messung der Effektivität des TPM-Programms:
Die Integration von Lean-Methoden, TPM und digitaler Transparenz bringt den größten Sprung in der Produktionsleistung. Jede Methode allein funktioniert. Zusammen bilden sie ein System, das sowohl Stabilität als auch Entscheidungsgeschwindigkeit unterstützt.
Digitale Tools verändern die Art und Weise, wie Führungskräfte Metriken lesen und nutzen. Anstatt monatlicher Berichte erhalten sie eine Übersicht in Sekundenschnelle. Es geht nicht nur um Geschwindigkeit, sondern auch um die Qualität der Entscheidungen.
Realtime-Analytik mit ERP und Power BI Es ermöglicht bis zu 80 Minuten % schnelleres Erfassen von entscheidenden Erkenntnissen im Vergleich zu monatlichen Berichten. Das bedeutet, dass der Manager das Problem am selben Tag erkennt, nicht erst im nächsten Monat.
Digitale Bedienblöcke (Dashboards) erfüllen verschiedene Funktionen:
Digitalisierung ist ein Prozess kultureller Veränderung, nicht nur ein Projekt. Es ist entscheidend, Metriken auszuwählen, die direkt mit den geschäftlichen Zielen verbunden sind. Digitale Instrumente, die alles messen, aber nichts konkretes berichten, helfen nicht. Sinn Datenmodelle in der Fabriksteuerung Es liegt genau in dieser Selektivität.
Effizientes Messen der Produktion erfordert eine ausgewogene Auswahl an Indikatoren, die die Verfügbarkeit, Kapazität, Qualität, Produktivität der Arbeit und Kosteneffizienz abdecken, wobei OEE weiterhin die zentrale diagnostische Metrik bleibt.
| Punkt | Details |
|---|---|
| OEE als zentrale Kennzahl | Merite OEE auf der Ebene der einzelnen Maschinen, nicht der gesamten Anlage, um Engpässe zu erkennen. |
| Arbeitsproduktivität | Folgen Sie den Uhrzeiten nach den Schichten, um organisatorische Muster zu erkennen. |
| Qualitätsindikatoren | Verknüpfen Sie Fehlerrate, Nacharbeit und Serienfertigung, um eine umfassende Sicht auf die Qualität zu erhalten. |
| Die Automatisierung umfasst Daten | Mini-Störungen werden zuverlässig nur mit MES-Systemen und Sensoren gemessen, nicht durch manuelles Protokollieren. |
| Digitale Analytik | Realtime-Dashboards verkürzen die Zeit von der Datenerfassung bis zur Entscheidung um bis zu 80 %%. |
Als ich zum ersten Mal mit Produktionsdaten begann, bemerkte ich immer wieder dieselbe Fehlerquelle. Die Fabriken machten alles, was sie konnten, aber sie beschlossen langsam und falsch. Das Problem war nicht das Fehlen von Daten. Das Problem war die unstrukturierte Verwendung vieler Metriken.
Mein Rat ist klar: Beginnen Sie mit OEE auf der Ebene des einzelnen Maschinenwerks. Nachdem Sie verstanden haben, wo Verluste entstehen, fügen Sie Produktivitäts- und Qualitätsmetriken hinzu. Erst dann führen Sie eine Kostenanalyse durch. Diese Reihenfolge ist nicht zwangsläufig. OEE zeigt Ihnen, wo der Problem liegt. Produktivität und Qualität sagen Ihnen, warum es entsteht. Kosten sagen Ihnen, wie viel das kostet.
Ein weiterer Fehler, den ich oft sehe, ist die Messung einmal im Monat. Ein monatlicher OEE ist für das operative Management unbrauchbar. Die tägliche Messung nach den Schichten zeigt Muster auf, die das monatliche Durchschnittswertverhältnis verheimlicht. Ein Manager, der nur ein monatliches Bericht erhält, reagiert immer zu spät.
TPM ist eine Methode, die ich jedem Manager empfehle, der die Verfügbarkeit dauerhaft verbessern möchte. Es reicht nicht aus, dass die Wartungstechniker sich um die Maschinen kümmern. Die Betreiber müssen die ersten sein, die eine Änderung in der Funktionsweise erkennen. Dazu bedarf es einer Schulung und einer Kultur, nicht nur eines neuen Systems.
Letzter Hinweis: Verwechseln Sie Geschwindigkeit nicht mit Stabilität. Stabilität von Prozessen ist es, was die Kosten langfristig senkt und die Zuverlässigkeit erhöht. Geschwindigkeit ohne Stabilität ist das Rezept für Serienfehler.
— Andraž
Mestric ist ein MES-System, das Produktionsleitern die Möglichkeit bietet, alle wichtigen Kennzahlen an einem Ort zu verfolgen. Es ist direkt mit der Anlage verbunden und zeigt OEE, Zykluszeiten, Qualitätskennzahlen und Kosteneffizienz in Echtzeit an. Es ist nicht erforderlich, auf monatliche Berichte zu warten.
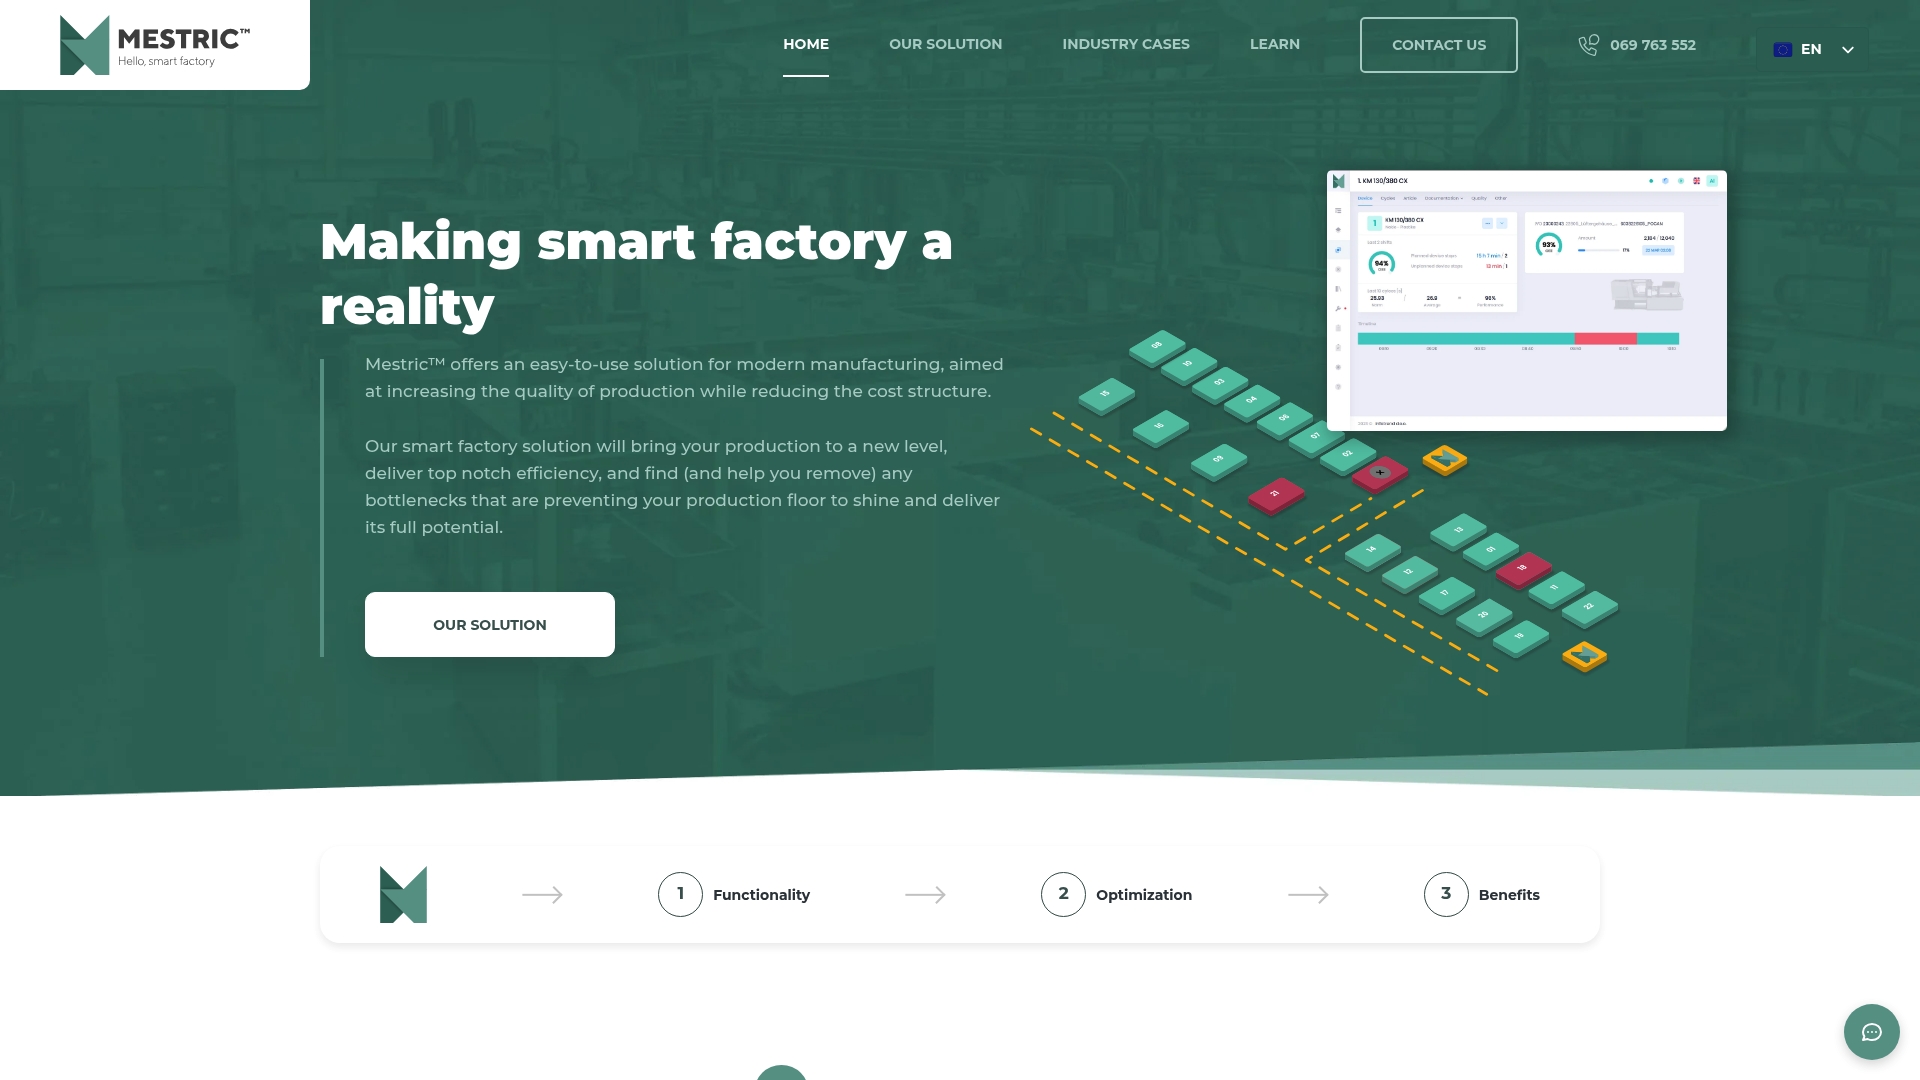
Die Kontrollschirme in Mersch sind für verschiedene Rollen ausgelegt – von der Schichtleitung bis hin zum Direktor. Das System erkennt Störungen, löst Alarme aus und unterstützt die Entscheidungsfindung mithilfe von künstlicher Intelligenz. Details dazu, wie MES die Effizienz verbessert, das auf der Website verfügbar ist. Für Führungskräfte, die einen strukturierten Ansatz suchen, steht auch eine Planungsleitfaden mit MES.
OEE (Gesamteffizienz der Ausrüstung) ist die Summe von drei Komponenten: Verfügbarkeit × Leistung × Qualität. Werte über 85 % gelten als Weltklasse, die meisten Fabriken erreichen 60–70 %.
Die wichtigsten Kennzahlen sind OEE, Produktivität (Einheiten pro Stunde), Fehlerrate, Zykluszeit und Kosten pro Einheit. Zusammen decken sie Verfügbarkeit, Qualität und Kosteneffizienz ab.
Die wichtigsten Leistungsindikatoren werden täglich nach Schichtwechseln gemessen, nicht monatlich. Die tägliche OEE-Analyse zeigt organisatorische Muster und ermöglicht eine schnellere Reaktion.
Die manuelle Erfassung von Mini-Störungen unterbietet sie um mehrere zehn Prozent. Automatische MES-Systeme und Sensoren liefern präzise Daten ohne menschliche Fehler.
TPM (Total Productive Maintenance) ist eine Methodik, die die Bedienungspersonal in die Wartung von Maschinen einbezieht. Sie verbessert direkt die Komponentenverfügbarkeit im OEE und reduziert unplanmäßige Ausfälle.


 069 763 552