


A gyártásvezetők minden nap ugyanazokkal a kihívásokkal szembesülnek: hogyan biztosítsák, hogy a folyamatok előre láthatóan működjenek, a költségek folyamatosan a kontroll alatt maradjanak, és a minőség változatlan maradjon. Strukturált megközelítés nélkül a menedzsment gyorsan a tűzoltás irányába fordul. A gyártási folyamatok optimalizálását célzó ellenőrzőlista nem csak adminisztratív eszköz. Ez egy rendszeres áttekintés minden kulcsfontosságú pontról, amely meghatározza, hogy termelésük a piac követelményeinek megfelelő szinten működik-e. A cikkben megtalálhatók a minőségértékelési kritériumok, a konkrét ellenőrző pontok, a megközelítések összehasonlítása és a bevezetésre vonatkozó gyakorlati ajánlások.
| Pont | Részletek |
|---|---|
| A rendszeres felülvizsgálat az alapja | Az optimalizálási lista helyett a reaktív irányítás a strukturált, kiszámítható folyamatok felügyeletével váltja fel. |
| Az OEE valós idejű adatokat igényel | Az Excelben végzett havi nyomonkövetés nem elegendő; a veszteségeket csak a valós idejű analitika révén lehet felismerni. |
| A lean és a digitalizáció egymást kiegészítik | A digitális eszközök csak akkor nyújtanak valódi értéket, ha a folyamatokat előzetesen a Lean elvek szerint alakították ki. |
| A TPM csökkenti a tervezetlen leállásokat | A rendszeres karbantartás, az operátorok beavatkozásával közvetlenül növeli a berendezések rendelkezésre állását és stabilizálja az OEE-t. |
| A bevezetés fokozatosan kell történnie | A leghosszabb távú fejlesztések a tervezett, fázatos bevezetés révén jönnek létre, nem pedig egyszeri reorganizációval. |
Mielőtt elkészítené a felülvizsgálati listát, meg kell tudnia, hogy milyen kritériumok alapján fogja értékelni a folyamatok állapotát. Ha nincs egyértelmű kritériumokrendszer, a felülvizsgálat csak átlagos marad és haszontalan lesz.
A Lean, a TPM és a digitalizáció módszerek integrálása Ma ez a standard, nem kivétel. Lean és TPM a digitális átláthatóságban Együtt lényegesen csökkentik a dugulás és a költségek kockázatát, amint azt a vezető európai gyártók tapasztalata is mutatja. A Lean megszünteti a felesleges lépéseket, a TPM biztosítja a felszerelés rendelkezésre állását, a digitalizálás pedig mindezt láthatóvá és mérhetővé teszi.
Valós idejű nyomon követés az indikátorok alapján Ez a második kulcsfontosságú kritérium. Az OEE (Overall Equipment Effectiveness) a gyártás legfontosabb szimptotikus mutatója, amely az rendelkezésre állást, a teljesítőképességet és a minőséget egyesíti. Havi nyomon követés az Excelben a heti eredmények elvesztését okozza, mivel a lemaradás nem látható, amíg nem késő.
A beérkező adatok pontossága A gyakran alábecsült kritérium. Ha nincs megfelelő és időben kapott adat, egyetlen rendszer sem tud megbízható információkat szolgáltatni. Ez vonatkozik a kézi adatokra, az érzékelő adatokra és az ERP rendszerekből származó adatokra. Az ISO 9001, 5S és IATF 16949 szabványoknak való megfelelés biztosítja, hogy a folyamatok dokumentálva és ismételhetőek legyenek.
Az emberek, folyamatok és technológia rendszeres bevonása körvonalazza a feltételeket. Az csak a technológiát érintő optimalizálás nem hoz tartós eredményeket. A változtatást egyszerre kell végrehajtani minden három szinten.
Szakmai tanács: Mielőtt bármilyen digitális megoldást alkalmaznál, ellenőrizd, hogy a beérkező adatok megbízhatóak-e. A hibás adatok hibás válaszokat adnak a rendszerben, függetlenül attól, hogy milyen fejlett eszközről van szó.
A gyártási folyamatok optimalizálására szolgáló átfogó ellenőrző lista négy területet fed le: a munkavégzést, a felszerelések karbantartását, a minőségellenőrzést és az adatelemzést. Mindegyik területnek megvannak a saját ellenőrzési pontjai és módszetei.
Práctica-alapú tanulság: egy 80 munkatárssal rendelkező szerelőüzletben a szabványosított műszakváltások bevezetésével a műszakváltás utáni indításidőt 25-ről 8 percre csökkentették. Ez közvetlen megtakarítás nélkülöző beruházás nélkül jelentkezik.
Szakmai tanács: A problémamegoldási módszerek, mint az A3, PDCA és a 5 Why, a leghatékonyabbak akkor, amikor azok alkalmazzák őket, akik a folyamathoz legközelebb állnak. A vezető, aki a problémát egyedül oldja meg, nem épít kompetenciát a csapatban.
A munkavállalók bevonása nem egy könnyen kezelhető témakör. Amikor a műszakvezetők részt vesznek a hibaelhárításban és javaslatokat tesznek a fejlesztésekre, a javaslatok implementálási aránya háromszorosa az alulról felfelé irányuló megközelítésekhez képest. A kompetenciák fejlesztése a Lean eszközökkel, a 5S-szel és a TPM alapelveivel végzett képzések révén mérhető hozamú befektetés.
A vezetők gyakran kérdezik, mikor elfogadható még a kézi felügyelet, és mikor van itt az ideje a digitális megoldásnak. A válasz attól függ, hogy a vállalat milyen méretű, komplex és milyen célokat tűzött ki maga elé.
| Pristop | Előnyök | Korlátozások | Kiválóan alkalmas |
|---|---|---|---|
| Kézi nyomkövetés (Excel, papír) | Alacsony költségek, egyszerű bevezethetőség | A Zamude adatokban, a beviteli hibákban nem szerepel a valós idő | Kisvállalkozások, kezdeti szakasz |
| ERP rendszer | A megrendelések, a készletek és a finanszírozás integrálása | Korlátozott valós idejű láthatóság a vonalon | Cégszintű irányítás |
| MES rendszer | Valós idejű adatok a vonalról, az OEE nyomonkövetése | Integrációt és képzést követeli | Közép- és nagyvállalatok |
| Power BI az analitika területén | Trendek vizualizálása, fejlett elemzés | Szüksége van minőségi input adatokra | Analitikák és folyamatvezetők |
| Kombinált megközelítés (ERP + MES + BI) | Az egész folyamat – a megrendeléstől a minőségig | Magasabb bevezetési költségek, komplexitás | Cégek a digitális átalakulásban |
A modern tervezés és irányítás A fejlett analitika és a mesterséges intelligencia alapjait használja, amelyek lehetővé teszik az agilis rugalmasságot és a kapacitások hatékony irányítását. De ez a szint csak akkor érhető el, ha az alapok rendben vannak.
A lean megközelítés és a digitális átalakítás nem versenytársak. A lean megközelítés nélkül végzett digitalizálás hibás információk megjelenítéséhez és a hatékony optimalizálás elmaradásához vezet. A leggyakoribb hiba az, hogy a vállalatok a MES rendszert megvásárolják anélkül, hogy előtte elrendeznék a folyamatok standardizálását és az adatok megbízhatóságát. Az eredmény egy drága rendszer, amely pontosabban mutatja a rendetlenséget, de nem oldja meg az okokat.
Az optimalizálási ellenőrzőlista bevezetése nem egyedi projekt. Az optimalizálás egy folyamatos rendszer, amely a rendszeres veszteségek és a mikro-korrekciók kiküszöbölésével eredményezi a legnagyobb javulást, nem pedig egyszeri reorganizációval.
Indítsa el a meglévő folyamatok őszinte áttekintésével. A folyamatmenedzsment (VSM) térképének megrajzolása megmutatja, hol keletkeznek a várakozások, a készletek és a felesleges mozgások. Jelölje fel minden kulcsfontosságú munkahely tényleges OEE-ját. Összehasonlítja azt a piac vagy a vevő által előírt célkitűzéssel. Ez a lépés gyakran felfedi, hogy a tényleges OEE 20–30 százalékponttal alacsonyabb, mint a tervezett.
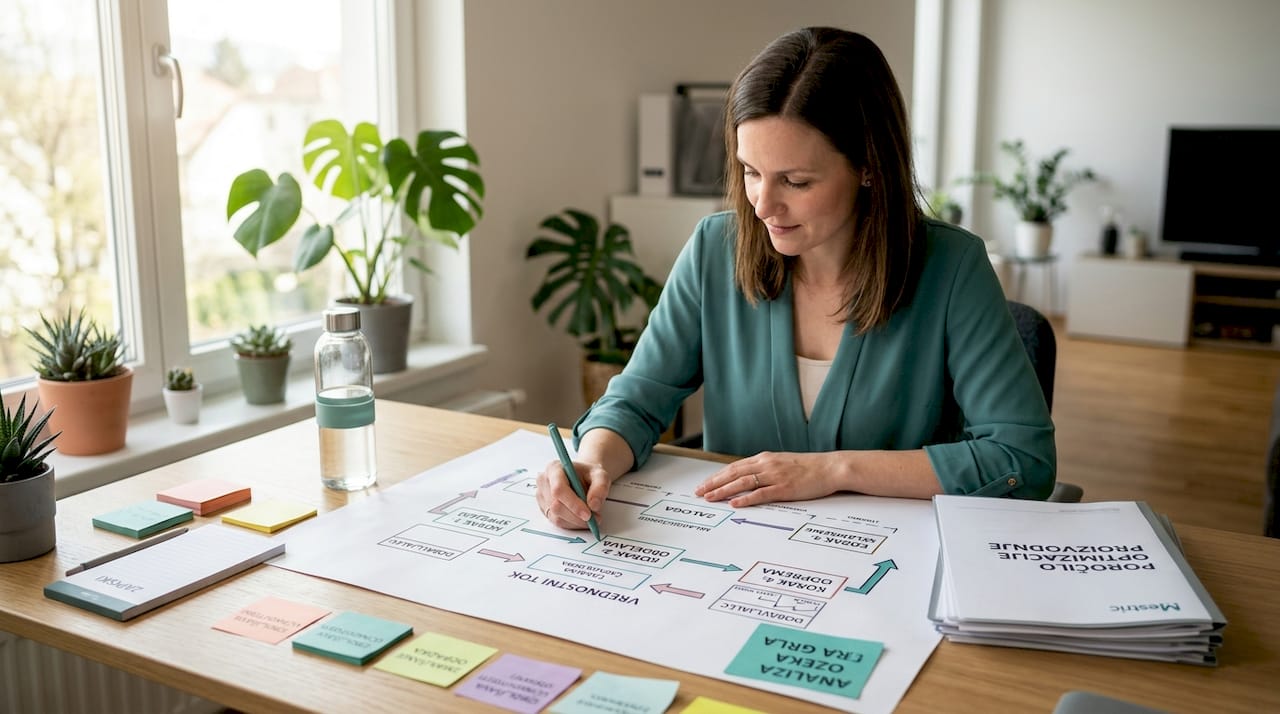
Ne próbáljátok egyszerre mindent megoldani. A Pareto-analízis azt mutatja, hogy melyik szűk keresztmetszetek okozzák a 80 % veszteséget. Azon kezdjétek el. Általában ezek az nem tervezett berendezési meghibásodások, a sorozatváltási idők (SMED) és a ismétlődő minőséghibák. Mindegyiket dokumentáljátok A3-as formátumban egyértelmű célokkal, felelősségekkel és határidőkkel.
Szakmai tanács: A kultúra változása lassabb, mint a folyamat változása. Investáld a kommunikációba és a képzésbe legalább annyit, mint a technológiába. Azok a munkatársak, akik megértik a motivációt, aktívan támogatják azt is.
A vállalatok leggyakrabban három hibát követnek el. Az első az értékelési fázis kihagyása és a közvetlen átállás az eszközök bevezetésére. A második a vezetői csapatnak a hiánya, amely jelzésül szolgál arra, hogy ez egy ideiglenes kezdeményezés. A harmadik pedig a túlzott technológiai függőség és a munkavállalók kompetenciáinak párhuzamos fejlesztése nélkül.
Reorganizáció és automatizálás Lehet, hogy csökkenteni tudják a munkaerő-igényt 15%-kal %, ami helyet teremt a jobb fizetési feltételekhez és a többi dolgozó magasabb termelékenységéhez. De ez a hatás csak akkor jelentkezik, amikor a reorganizáció tervezett és nem véletlenszerű.
Az MES rendszerek bevezetésének folyamán végzett informatikai integráció teljes körű áttekintéséhez tekintse meg a következő dokumentumot: IT integrációs ellenőrző lista, amely a kulcsfontosságú technikai és szervezési lépéseket fedezte le.
Andraž írja:
Munkám során az előállításvezetés területén egyetlen ismétlődő hibát észlelhettem: a stabilitás helyett a sebességre összpontosítást. Amikor a gyártósor gyorsabban működik, de több hibával és gyakrabban leállással jár, a nettó hatás nem pozitív. A stabilitás és a standardizálás a lényeg Hűvös optimizációk, nem csak a működés felgyorsítása.
Láttam olyan vállalatokat, amelyek drága automatizálási rendszerekre fektettek be, miközben nem sikerült megoldaniuk a karbantartási és a bemeneti anyagok minőségével kapcsolatos problémákat. Az eredmény egy drága rendszer volt, amely automatizálta a káoszt. Ezzel szemben azok a vállalatok, amelyek először a 5S, a TPM és a szabványosítás révén rendeztek meg az alapokat, kisebb befektetésekkel jobb eredményeket értek el.
Véleményem szerint a termelési folyamatok optimalizálására szolgáló lista az a leghatékonyabb eszköz, amikor azt vezetőként nem egy egyszeri felülvizsgálatként, hanem mint egy élő dokumentumként kezeljük. Minden héten, amikor ellenőrző pontokat vizsgálunk meg és frissítjük a lépéseket, építünk egy folyamatos fejlesztés kultúráját. Ez az, ami megkülönbözteti a növekvő OEE-vel rendelkező vállalatokat azokkal, amelyek stagnálnak.
Ajánlom, hogy minden vezető legalább évente egyszer végrehajtsa a teljes körű A prioritások kezelésének áttekintése Ebben a rendszerben a folyamatok ellenőrző listájával kapcsolódik össze. E nélkül a lépések összegyűlnek, és a napi működés során a prioritások elvesznek.
— Andraž
A kontrolllista az induló pont. A valódi hatás akkor jelentkezik, amikor olyan rendszerünk van, amely valós időben ad információkat minden ellenőrző pontról, nem csak havonta egyszer.
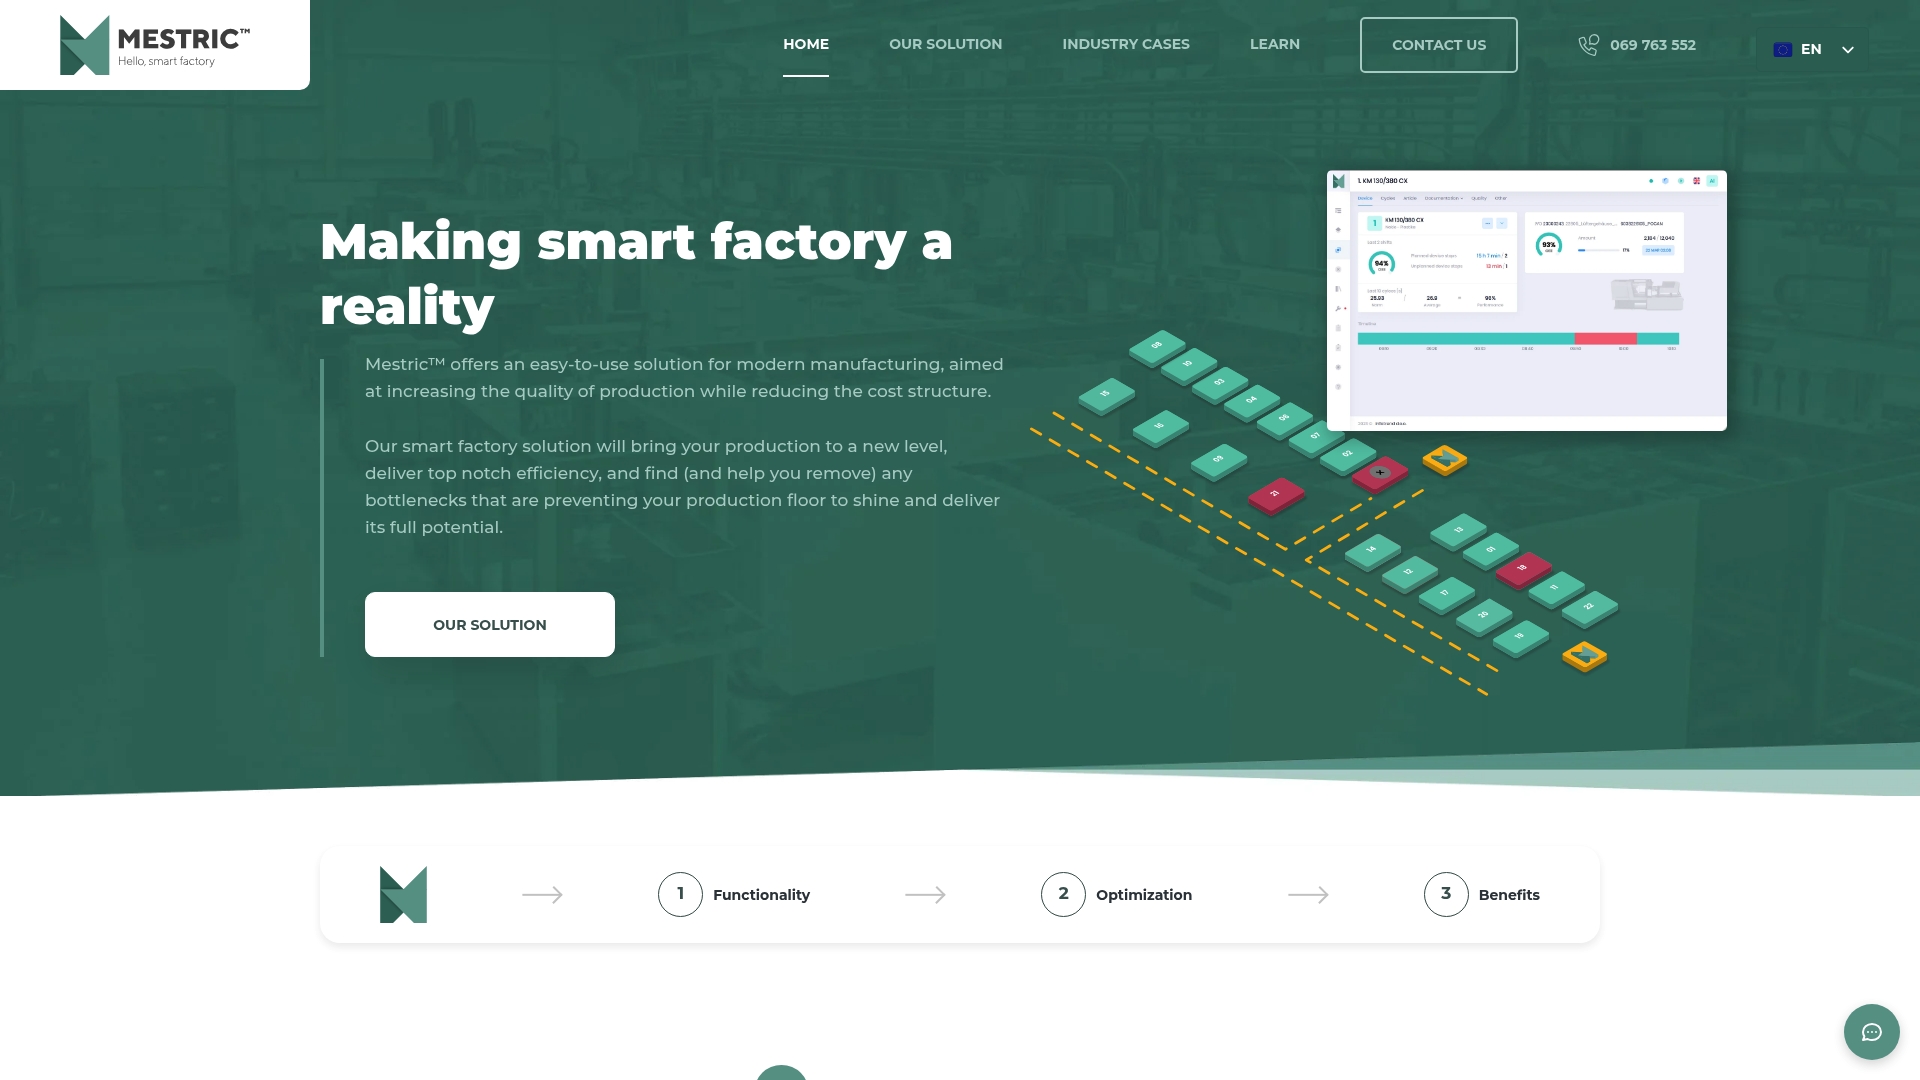
A Mestric egy olyan platform, amely közvetlenül összekapcsolódik a berendezésével, és egy helyen mutatja az OEE-t, a leállási idők időtartamát, a minőségi paramétereket és a költségelemzést. A folyamatvezetők dashboardokat kapnak, amelyek helyettesítik az Excel táblákat és a kézi bejegyzéseket. Az AI eszközök automatikusan azonosítják a mintákat és a szűk keresztmetszeteket, mielőtt kritikus szintre emelkednének. Azok számára, akik keresik A hatékonyság javítása a MES-szel, A Mestric konkrét utat kínál a kontrollista listáról a mérhető eredmények felé. Nézze meg, hogyan Valós időbeli adatok a termelésről megváltoztatják a folyamatok irányítási módját.
A termelésmenedzsment optimalizálási listája a termelés kulcsfontosságú területeit tartalmazó strukturált áttekintést kínál, amelynek segítségével a vezető rendszeres módon azonosíthatja a veszteségeket, hibákat és a javítási lehetőségeket. A listát a munkamenedzsment, a karbantartás, a minőség és az adatelemzés területei fedik le.
Az üzemi ellenőrző pontokat (például a karbantartást és a minőséget) hetente ellenőrizni javasolt, a teljes ellenőrzési listát pedig stratégiai szinten legalább negyedévente vagy nagyobb változások esetén.
Igen, és a megfelelő sorrendben. A digitalizálás előzetesen nem kidolgozott Lean folyamatok nélkül hibás információkat hoz létre, és nem oldja meg a problémák okait. A Lean először a folyamatokat rendezi, a digitalizálás pedig ezeket láthatóvá és mérhetővé teszi.
Az OEE (Overall Equipment Effectiveness) a legfontosabb szintetikus mutató, mivel egyetlen számban egyesíti a rendelkezésre állást, a teljesítőképességet és a minőséget. A célérték a legtöbb iparágban 75 és 85 között van %.
Indítsa el a jelenlegi állapot értékelését a folyamatérték-kártyázással és a tényleges OEE méréseivel. Ezután a Pareto analízissel prioritizálja a lépéseket, és lépésről lépésre hajtsa végre a változtatásokat, először a pilot vonalon, minden egyes szakaszra vonatkozó, egyértelmű, mérhető célokkal.


 069 763 552